

Электротехническая промышленность
В электротехнической промышленности клинчинг применяется для двух типов задач: сборки конструкций из листового металла и отдельных соединений токопроводящих элементов. Во втором случае наряду с механической прочностью отдельно оценивают электрические характеристики соединения.
Пуклёвочное соединение формируется за счёт локальной пластической деформации материалов без сварки и дополнительного крепежа. Возможность применения технологии определяется материалами, толщиной деталей, требованиями к соединению и доступной конфигурацией оборудования.
Панели, перегородки, элементы каркаса и другие детали электротехнических шкафов соединяются за один механический цикл без сварочного процесса и отдельного крепежа.
В зоне соединения нет сварочного нагрева, поэтому отсутствует характерное для сварки выгорание цинкового или лакокрасочного покрытия. Совместимость покрытия с пластической деформацией проверяется при подборе.
В отдельных изделиях точка может выполнять механическую функцию и обеспечивать электрический контакт. Электрическую непрерывность проверяют отдельно; клинч-соединение не заменяет защитное заземление и уравнивание потенциалов.
Клинчинг может применяться для соединения токопроводящих деталей из меди и алюминиевых сплавов, включая электрические контакты и элементы шинопроводов. Для таких соединений оснастку подбирают с учётом не только механической прочности, но и контактного сопротивления, состояния поверхностей, рабочего тока и температурного режима.
Где применяется клинчинг
В электротехнической промышленности технология используется в двух направлениях: для сборки металлических конструкций и для отдельных токопроводящих соединений.
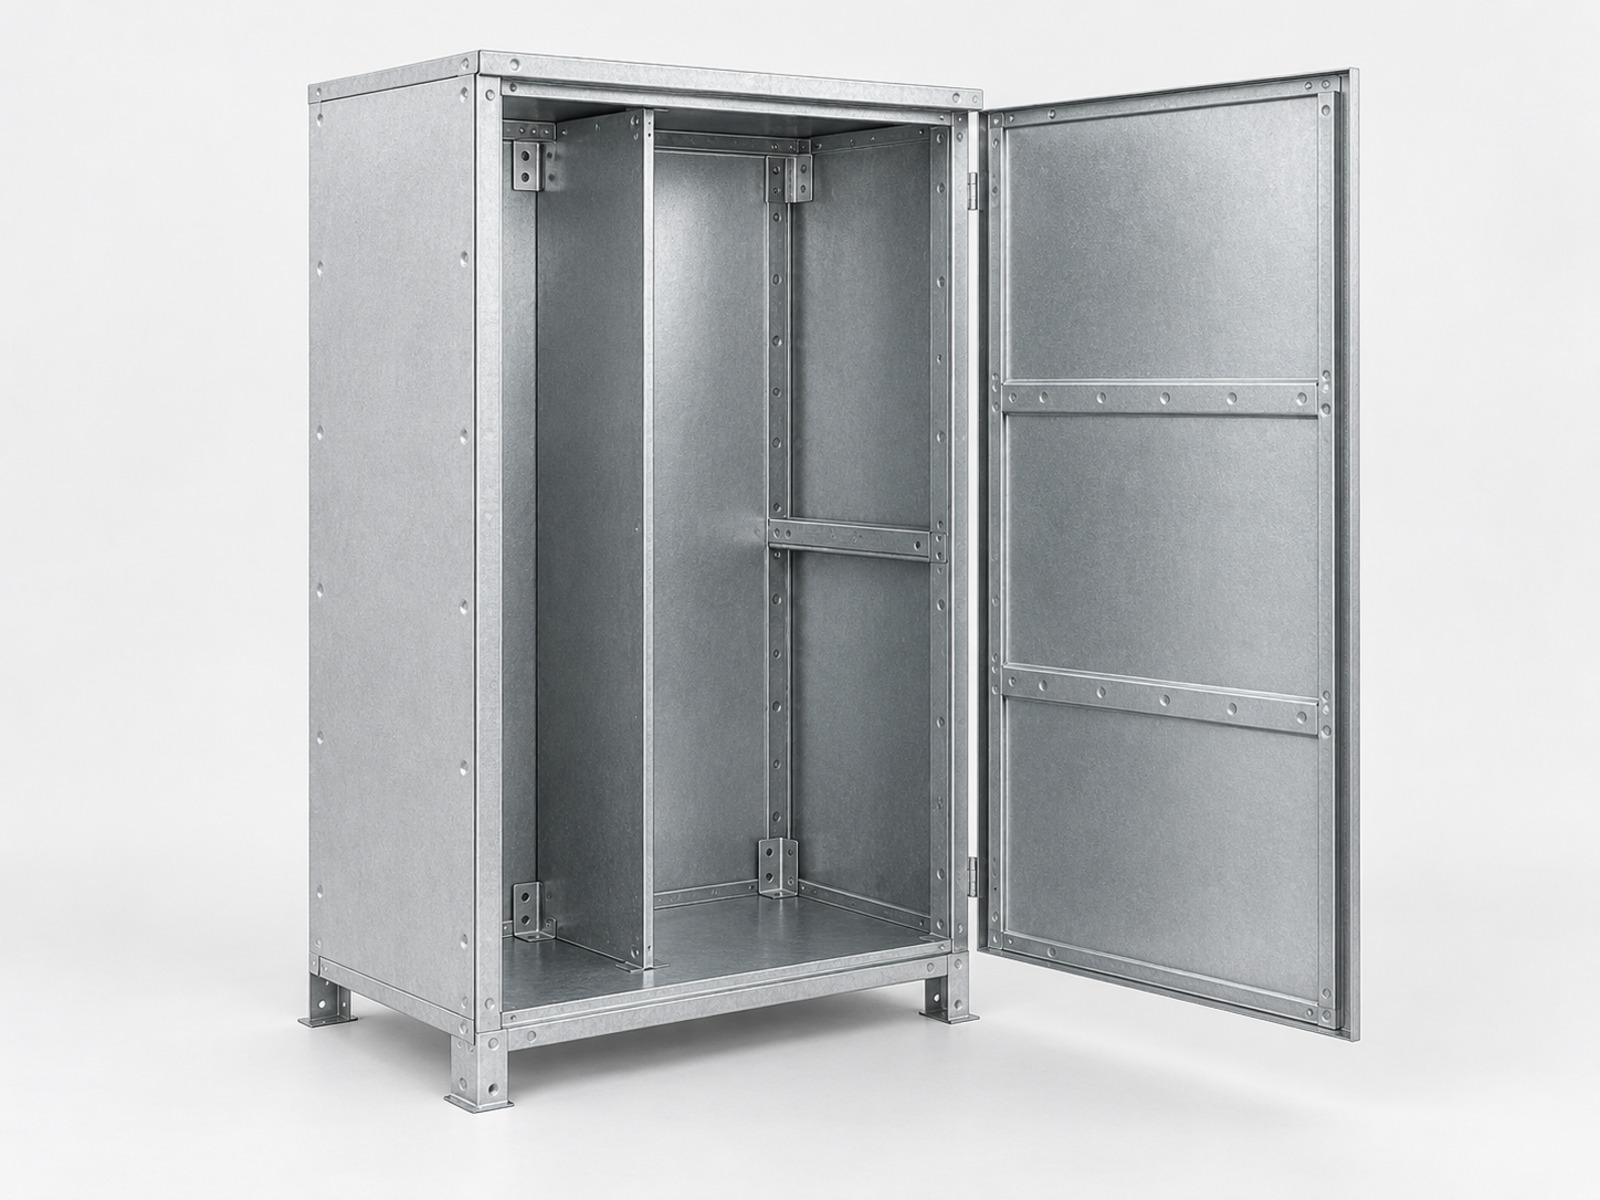
Электротехнические шкафы и щиты
Корпусные панели, элементы каркаса, перегородки, усилители, кронштейны и другие тонколистовые детали.
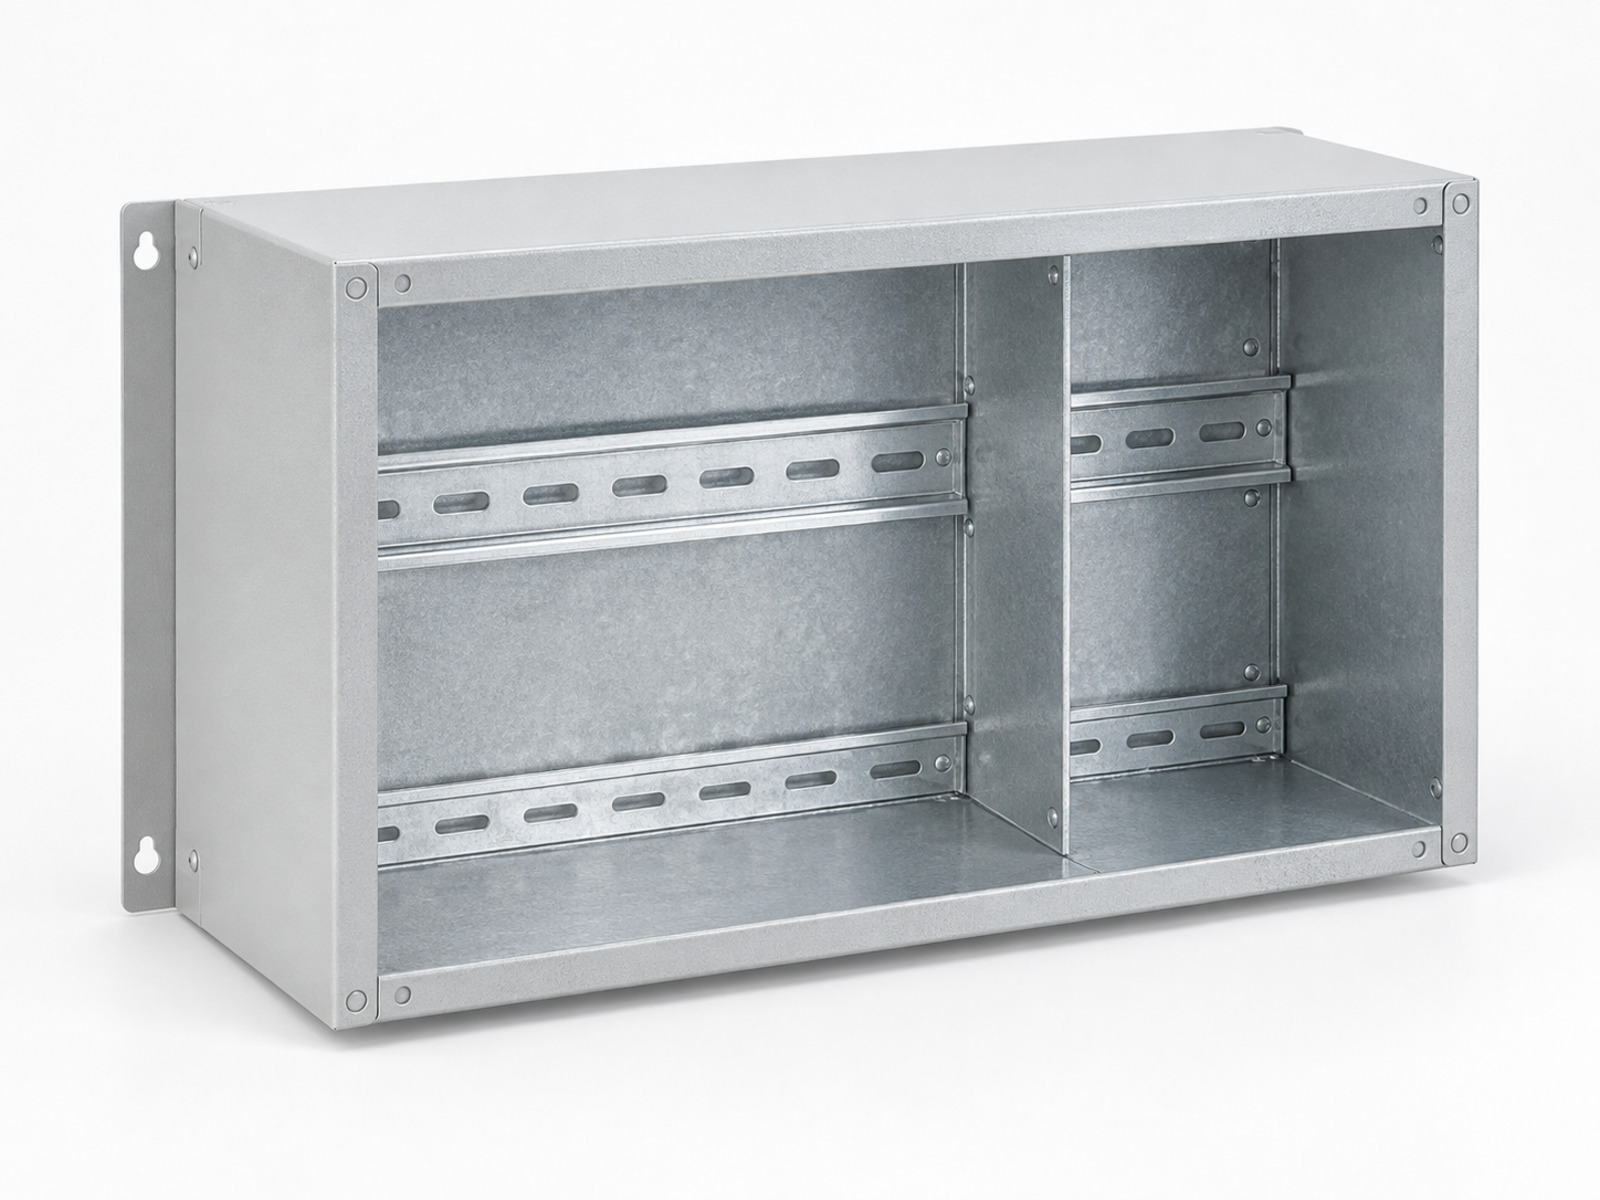
Корпуса электрооборудования
Наружные панели и внутренние элементы оболочек блоков управления, преобразователей, источников питания и другого оборудования.

Компактные металлические элементы
Небольшие корпуса, экраны, кожухи и другие тонколистовые детали. Возможность применения зависит от размера точки и доступа пуансона и матрицы.
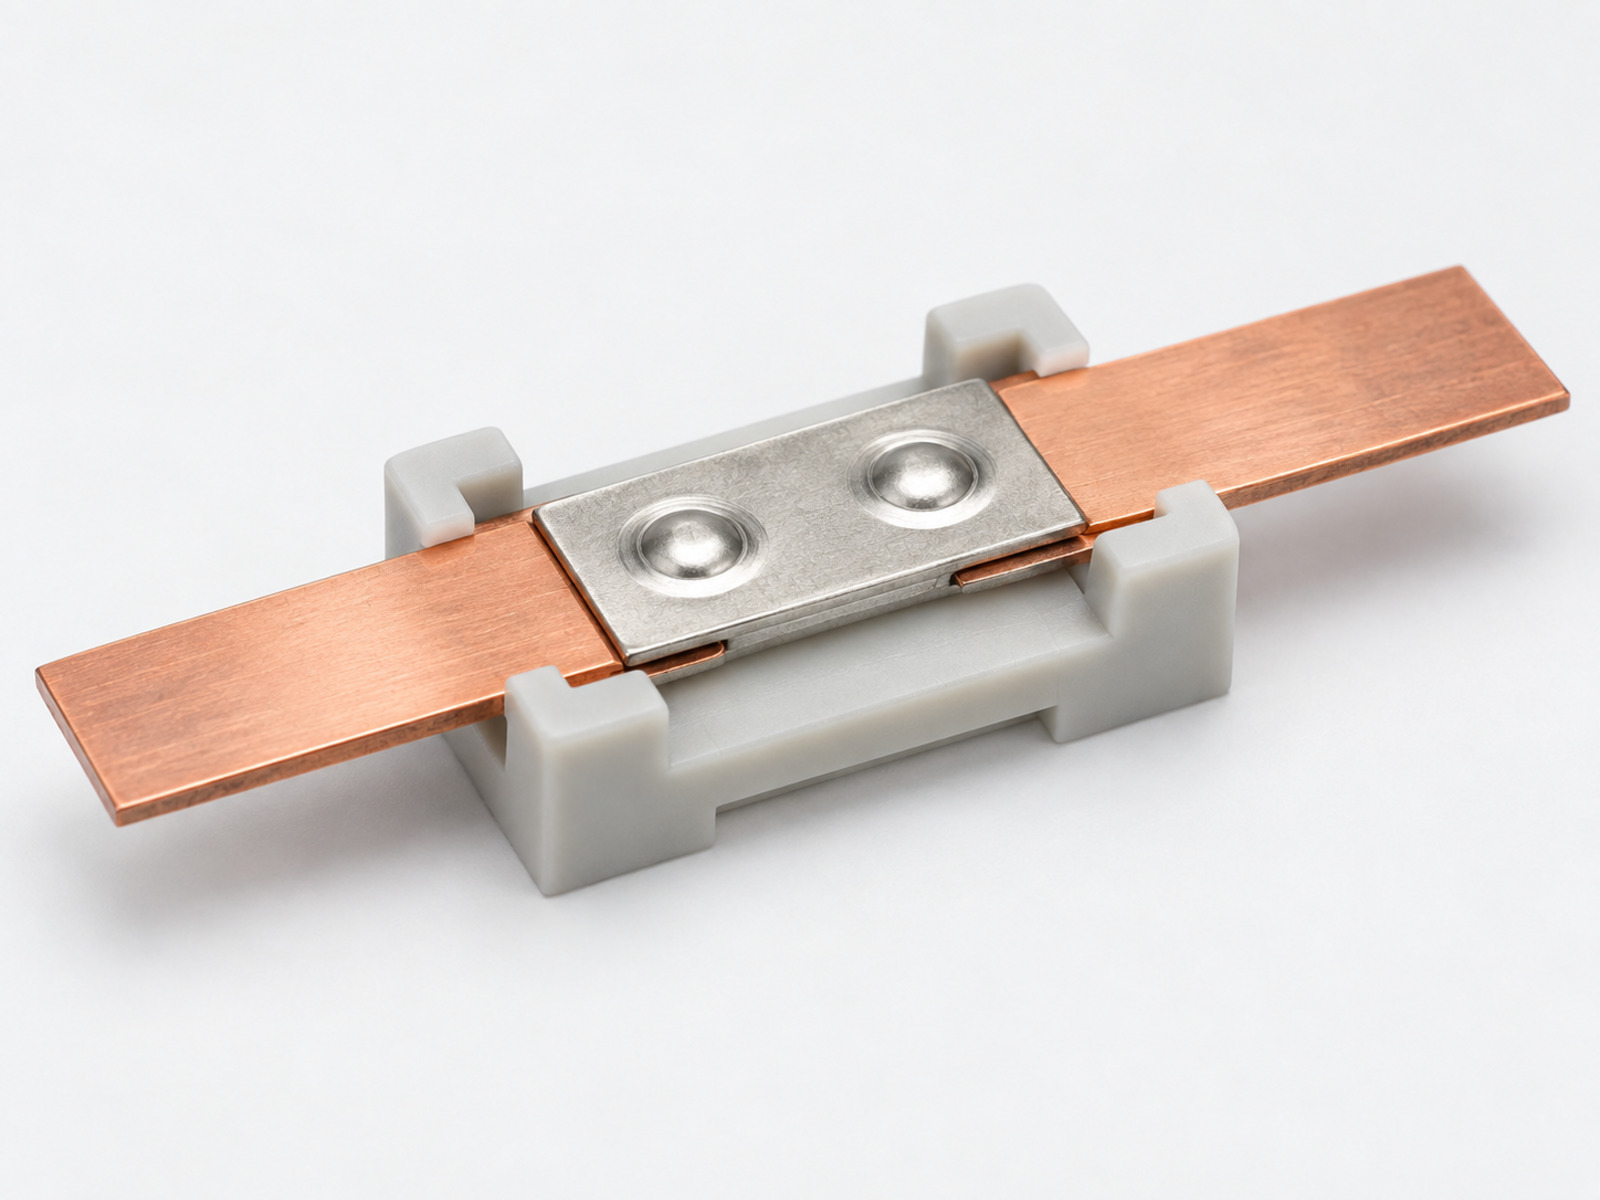
Контакты, проводники и элементы шинопроводов
Клинчинг может рассматриваться для отдельных токопроводящих деталей. Механическую прочность и электрические характеристики такого соединения проверяют раздельно.
Что важно учитывать при выборе решения
Материал деталей
Клинчинг применяется для стали, нержавеющей стали, оцинкованных листов, меди и пригодных к пластической деформации алюминиевых сплавов. Возможность соединения зависит от марки и состояния материала, толщины листов, их сочетания и расположения относительно пуансона и матрицы. Под эти параметры подбирается рабочая оснастка.
Геометрия изделия и доступ инструмента
Нужен доступ со стороны пуансона и матрицы. Важны расстояние от края, глубина корпуса, отбортовки, перегородки, установленные элементы и возможность поддержки детали.
Толщина листов
Учитываются толщина каждого элемента и суммарная толщина пакета. От них зависят усилие, размер точки и конфигурация рабочей оснастки.
Механическая прочность и контроль в серии
Параметры соединения подтверждают на материалах и толщинах серийного изделия. В процессе контролируют геометрию точки, остаточную толщину, прочность и состояние рабочей оснастки.
Электрическая функция соединения
При передаче тока дополнительно оценивают контактное сопротивление, покрытия, сочетание материалов, рабочий ток, температуру и стабильность при длительной работе.
Покрытия и разнородные металлы
Клинчинг не создаёт зоны сварочного нагрева, но деформирует металл. Учитывают пластичность покрытия, а для сочетаний меди и алюминия — различия свойств, температурное расширение и риск электрохимической коррозии.
Герметичность и степень защиты
Клинч-точка сама по себе не гарантирует степень IP. Защиту оценивают для готовой оболочки вместе со стыками, уплотнениями, дверями и вводами.
Объём производства
Для опытных и небольших серий применяются ручные и мобильные инструменты, для регулярного выпуска — пневматическое и пневмогидравлическое оборудование, стационарные прессы и автоматизированные системы.
Конструкционный и токопроводящий клинчинг
Эти задачи требуют разных критериев подбора и проверки соединения.
Конструкционное соединение
Применяется при производстве электротехнических шкафов, распределительных щитов, металлических корпусов, панелей, перегородок и кронштейнов.
Основные параметры подбора: материал, толщина, геометрия изделия, прочность точки и производительность процесса.
Токопроводящее соединение
Может рассматриваться для электрических контактов, проводников, медных и алюминиевых элементов, отдельных компонентов шин и шинопроводов.
Наряду с механическими характеристиками оценивают контактное сопротивление, состояние поверхностей, рабочий ток, температуру и долговременную стабильность. Применимость подтверждают испытаниями на образцах изделия.
Клинчинг и другие способы соединения
| Критерий | Клинчинг | Сварка | Заклёпки и винтовой крепёж |
|---|---|---|---|
| Сварочный нагрев | Нет | Есть | Нет |
| Отдельный крепёж | Не требуется | Не требуется | Требуется |
| Сверление или пробивка отверстий | Не требуется | Не требуется | Может потребоваться |
| Термическое воздействие на покрытие | Нет зоны сварочного нагрева | Возможно | Нет |
| Разъёмность | Неразъёмное | Неразъёмное | Возможна |
| Разные материалы | Для совместимых сочетаний | Ограничено свариваемостью | Возможно |
| Автоматизация | Возможна | Возможна | Возможна |
| Формирование соединения | За механический цикл | Зависит от способа сварки | Нужна установка крепёжного элемента |
Универсально лучшего способа соединения нет. Клинчинг эффективен для серийных неразъёмных соединений деталей из листового металла без сварочного нагрева и дополнительного крепежа. Если конструкцию требуется регулярно разбирать, винтовое или болтовое соединение может быть уместнее.
Решения PRESS-STEEL для электротехнической промышленности
Линейка PRESS-STEEL включает оборудование для различных задач электротехнического производства: от сборки отдельных корпусных элементов до организации серийных производственных участков.
Конфигурация инструмента подбирается с учётом материала и толщины деталей, геометрии изделия, расположения точек соединения и требуемой производительности.

PRESS-STEEL RGI 4560-90
Пневмогидравлический инструмент с увеличенным вылетом для соединения панелей и корпусных деталей сложной геометрии.
Подробнее →
PRESS-STEEL SPP 45110-400
Стационарный пневмогидравлический пресс с большим вылетом рабочей зоны для крупных панелей и элементов корпусов.
Подробнее →
PRESS-STEEL RS 15-20
Пневматический инструмент для тонколистовых корпусов, панелей и сборочных операций.
Подробнее →
Автоматизированные линии PRESS-STEEL
Специализированные модули и автоматизированное оборудование, разработанные под изделие, расположение точек и требуемый производственный цикл.
Подробнее →Как подбираем решение
Передайте чертёж, 3D-модель, фотографии или образец детали, а также материалы, толщины элементов, расположение точек и планируемый объём производства.
Подбираем инструмент, усилие и геометрию оснастки. Если точка должна выполнять электрическую функцию, определяем характеристики, которые нужно подтвердить испытаниями.
Оцениваем формирование точки, геометрию и механические характеристики. Для токопроводящих соединений дополнительно проверяются электрические параметры по требованиям к изделию.
Поставляем оборудование и оснастку, помогаем организовать процесс, обучаем специалистов и определяем контролируемые параметры для серийного производства.
Соответствие требованиям готового изделия
Выбор клинч-соединения является частью проектирования электротехнического изделия и сам по себе не подтверждает соответствие оборудования применимым стандартам.
Механическую прочность, электрическую непрерывность, защитное заземление, степень IP, электромагнитную совместимость и другие характеристики оценивают для готовой конструкции с учётом её назначения и условий эксплуатации.
Подберём пуклёвочный инструмент под ваше изделие
Для предварительного подбора отправьте чертёж или фотографию изделия, материалы и толщину каждого элемента, расположение точек, требования к соединению и планируемый объём производства. Специалисты «Новых инженерных технологий» оценят возможность применения клинчинга и подберут инструмент PRESS-STEEL и рабочую оснастку под вашу задачу.
→Подобрать решение


